


Megtekintések: 273 Szerző: CNDY-Press Közzététel ideje: 2026-10-17 Eredet: Telek


Tartalom menü
● Mit csinál egy présfék-kezelő?
>> Üzemeltetői, beállítói és programozói felelősségek
● Nyomja meg a fékkezelői fizetést és a munkalehetőséget 2026-ban
● Alapvető készségek a CNC présfék-kezelői munkákhoz
>> Kommunikáció és nyomon követhetőség
● Hogyan válhat présfék-kezelővé
>> A belépési követelmények eltérőek
>> Válaszd a gyakorlati értékelést tartalmazó képzést
● Gyakorlati 90 napos képzési keret
>> 1–30. nap: Biztonságos alapok létrehozása
>> 31–60. nap: Az ismétlési munka konzisztenciájának kialakítása
>> 61–90. nap: A hibaelhárítási ítélet kidolgozása
● Nyomja meg a fékbiztonságot: ismerje felhatalmazásának határait
>> A védelemnek meg kell egyeznie az alkalmazással
>> A szervizelés nem a szokásos gyártás
● Az alkatrészprobléma elkülönítése a folyamatproblémától
● Hogyan értékeljük a présfék-kezelő állásajánlatot
● Hogyan befolyásolja a CNC présfék kiválasztása a kezelő teljesítményét
>> Értékelje a berendezéseket reprezentatív alkatrészekkel
● Hogyan tud a CNDY-Press egy jobb felszerelési leírást támogatni?
● GYIK
>> 1. Lehetek présfék-kezelő tapasztalat nélkül?
>> 2. Mennyi ideig tart a press brake képzés?
>> 3. Kötelező-e a présfék bizonyítvány?
>> 4. Megszünteti-e az automatizálás a présfék kezelői munkákat?
>> 5. Mit emeljek ki az önéletrajzomban?
A présfék kezelői munkái többet foglalnak magukban, mint a fémlemez betöltését és a hajlítási ciklus elindítását. A képzett kezelők értelmezik a rajzokat, ellenőrzik a beállításokat, megvizsgálják a formált részeket, és felismerik, ha egy folyamat figyelmet igényel.
Az álláskeresők számára a legerősebb karrierstratégia a mérhető kompetencia fejlesztése, nem pedig a gépnevek önéletrajzba gyűjtése. A gyártási vállalkozások számára a prioritás az, hogy a kezelői felelősséget, a képzést és a felszerelést a gyártott alkatrészekhez igazítsák.
Ez az útmutató elmagyarázza CNC présfék kezelői feladatok, aktuális amerikai fizetési referenciaértékek, képzési lehetőségek, biztonsági elvárások és gyakorlati utak a haladóbb szerepekhez.
A központi javaslatom a kompetencia : mérje fel, hogy valaki mit tud biztonságosan bemutatni, ne csak azt, hogy mennyi ideig dolgozott egy gép közelében.
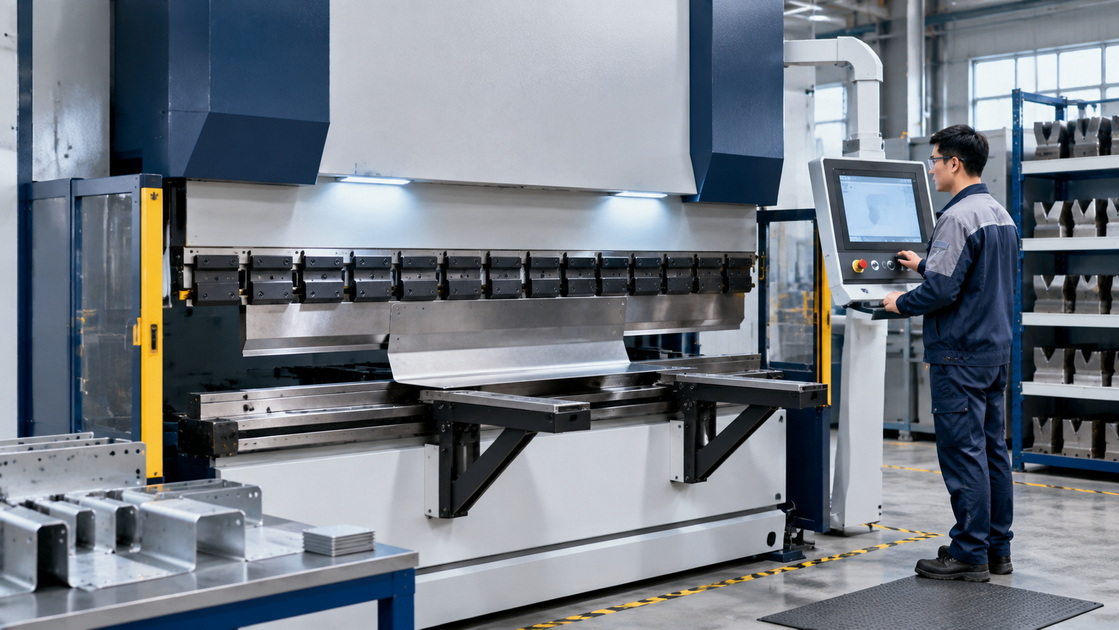
A présfék kezelő formázógépet és szerszámot használ a fémlemez meghatározott méretekre és szögekre való hajlításához.
A felelősségek jelentősen eltérnek a munkáltatók között. Egy kezelő végrehajthat jóváhagyott ismételt munkát. Egy másik kiválaszthatja a szerszámokat, kidolgozhat egy beállítást, bebizonyíthatja a programot, és megvizsgálhatja az első komponenst.
| Szerep | Tipikus felelősség, | amit a munkáltatóknak tisztáznia kell |
|---|---|---|
| Gyártó operátor | Jóváhagyott munkákat hajt végre és ellenőrzi az alkatrészeket | Engedélyezett korrekciók és eszkalációs szabályok |
| Operátor vagy beállító beállítása | Előkészíti a szerszámokat és bizonyítja a beállítást | Beállítási jogosultság és első darab jóváhagyás |
| CNC programozó | Programokat és sorozatokat fejleszt vagy módosít | Szoftver, vezérlők és érvényesítési felelősség |
| Vezető operátor | Koordinálja a munkát, támogatja a kollégákat | Képzési, ütemezési és minőségügyi hatóság |
Ezek a címek nemzetközileg nem szabványosítottak. Olvassa el a tényleges munkaköri leírást, mielőtt feltételezi a szükséges függetlenségi szintet.
A különbségtétel a fizetések összehasonlításakor, a munkára jelentkezéskor vagy a belső képzési program megtervezésekor számít.
Az Amerikai Egyesült Államok Munkaügyi Statisztikai Hivatalának legfrissebb, ehhez az útmutatóhoz elérhető információi a következő 2025. májusi mediánbéreket jelentik:
| Foglalkozási csoport | éves mediánbér |
|---|---|
| Vágó-, lyukasztó- és présgép beállítók, kezelők és pályázatok | 46 330 dollár |
| CNC szerszámkezelők | 50 690 dollár |
| CNC szerszámprogramozók | 68 120 dollár |
| Minden fém- és műanyagipari munkás | 47 700 dollár |
Ezek a kategóriák a féknyomáson túli munkát is tartalmazzák. A számadatok hasznos viszonyítási alapok, nem pedig a CNC présfék-kezelők számára készült külön országos bérfelmérés.
A BLS előrejelzése szerint 2025 és 2035 között a fém- és műanyagipari gépekkel foglalkozó dolgozók foglalkoztatásának 7%-os csökkenését tervezik. Évente azonban körülbelül 78 100 nyílást terveznek, mert a munkavállalók foglalkozást váltanak vagy elhagyják a munkaerőt.
A CNC-szerszám-programozók számára a BLS 6%-os növekedést tervez ugyanebben az időszakban.
A gyakorlati üzenet az, hogy a helyettesítő munkaerő továbbra is jelentős, míg a programozás és a szélesebb körű technikai lehetőségek erősíthetik a karrierlehetőségeket.
Hasonlítsa össze a helyi ajánlatokat a következők szerint:
- Alapbér és garantált munkaidő.
- Túlóra és műszak beosztása.
- Beállítási és programozási feladatok.
- Juttatások és fizetett képzés.
- Előrehaladási kritériumok.
- Ingázási és költözési költségek.
Ne hasonlítsa össze közvetlenül a felügyelt produkciós szerepkört egy független beállítást és programfejlesztést igénylő pozícióval.
Az üzemeltetőknek meg kell határozniuk az anyagspecifikációkat, a méreteket, a tűréseket, a hajlítási irányokat és az ellenőrzési követelményeket.
A hasznos alapozók a következők:
- Ortográfiai nézetek olvasása.
- A rajz átdolgozásának megértése.
- A kész méretek megkülönböztetése a referencia információktól.
- Megfelelő mérőeszközök kiválasztása.
- Az ellenőrzési eredmények következetes rögzítése.
Egy erős jelölt el tudja magyarázni, hogyan történt a mérés, nem csupán a számot jelenti.
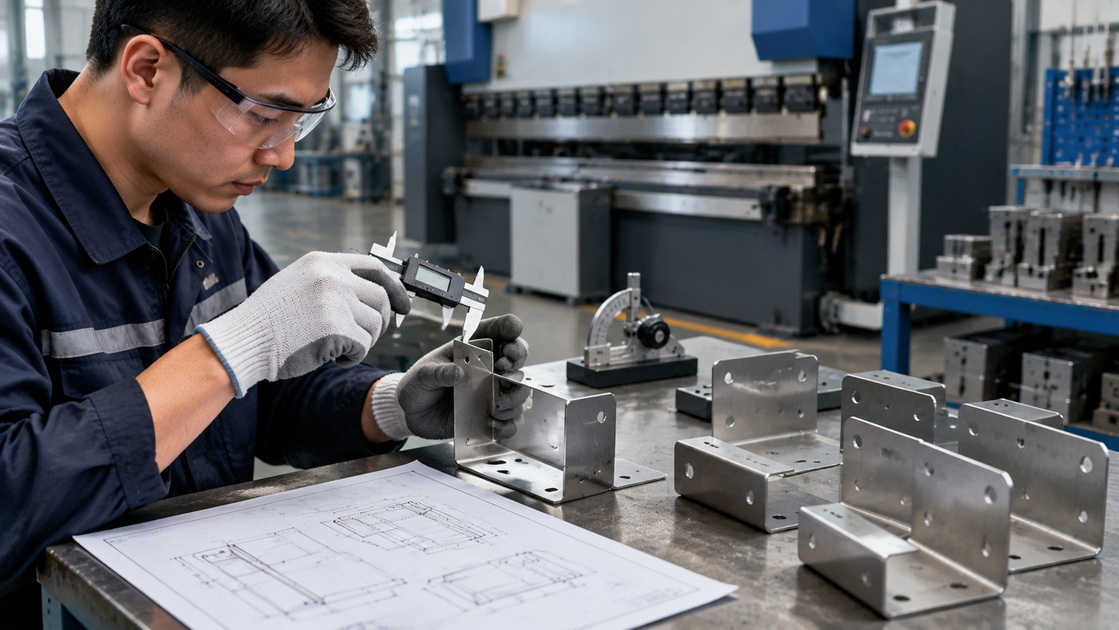
A présfék-munka magában foglalja az alkatrész, a szerszámok, a gép és az alakítási módszer közötti kölcsönhatás megértését.
A releváns képzési témák közé tartozik a hajlítási ráhagyás, a hajlítás levonása, a rugózás, a szemcseirány, a szerszámok kiválasztása és a terhelési korlátok.
Ezek a tantárgyak azért fontosak, mert a program nem tudja kompenzálni a tervezett rész és a fizikai beállítás közötti minden eltérést.
Az új kezelőknek felügyelet mellett kell megtanulniuk az alapelveket, ahelyett, hogy a memorizált szabályokra hagyatkoznának, amelyek függetlenek a tényleges berendezéstől.
A vezérlés ismerete értékes, de a képernyőn történő navigáció önmagában nem elegendő.
A munkáltatóknak fel kell mérniük, hogy a jelölt képes-e értelmezni a jóváhagyott programot, ellenőriznie kell annak kapcsolatát a beállítással, és fel kell ismernie, ha a változtatásokhoz engedély szükséges.
Az egyik vezérlővel szerzett tapasztalat fogalmilag átkerülhet egy másikra. Nem szünteti meg a gépspecifikus utasítások szükségességét.
A jó kezelők világosan kommunikálják a hibákat, az anyagi változásokat, a szokatlan viselkedést és a befejezetlen munkát.
Egy hasznos átadás azonosítja:
- Jelenlegi munkakör és rajz felülvizsgálata.
- Jóváhagyott programverzió.
- Az ellenőrzés állapota.
- Fennmaradó mennyiség.
- Ismert problémák.
- A további gyártás korlátozása.
A tiszta rekordok segítik a következő műszakot, hogy találgatás nélkül folytathassa a folyamatot.
Az amerikai gyártásban általánosan megkövetelik a középiskolai végzettséget vagy azzal egyenértékű bizonyítványt, de ez nem általános jogi követelmény minden présfék-munkához.
A BLS a középiskolai oktatást és a munkahelyi képzést a szélesebb foglalkozási csoportra jellemzőnek írja le. A CNC programozási pozíciók általában további oktatást igényelnek.
A kezdők számára hasznos felkészülés a matematika, a műszaki rajz, a mérés, a számítógépes ismeretek és a felügyelt gyártási tapasztalat.
Fontolja meg a munkáltatói képzést, a szakmai programokat, a közösségi főiskolákat és a vonatkozó iparági tanfolyamokat.
Kérdezzen egy oktatót:
1. Mennyi a felügyelt gépgyakorlat?
2. Milyen berendezéseket és kezelőszerveket használnak?
3. Hogyan történik a biztonság és az ellenőrzés értékelése?
4. Tanítja-e a kurzus a beállítási elveket?
5. Mit jelent valójában a tanúsítványa?
Az FMA precíziós présfék-tanúsítványt kínál, amely lefedi a hajlítási elméletet, számításokat, szerszámokat, ellenőrzéseket és biztonságot. Közzétett tanfolyami tájékoztatójában kifejezetten szerepel, hogy a tanúsítvány nem szakmai bizonyítvány.
Egy vizsgaalapú kurzus támogathatja a tanulást. Nem helyettesíti a munkáltatói engedélyt egy adott gép üzemeltetésére.
A következő egy javasolt keretrendszer, nem pedig egy univerzális minősítési szabvány. A haladás a bizonyított képességtől függ, nem pedig az eltelt időtől.
Fókuszban a helyszíni indukció, a veszélyek felismerése, a rajz alapjai, a mérés és a jóváhagyott működési eljárások megfigyelése.
A gyakornoknak meg kell értenie, hogy ki engedélyezheti a beállításokat, beállításokat, karbantartást és a gyártási kiadást.
Megfelelő felügyelet mellett alakítson ki következetességet a jóváhagyott munkával kapcsolatban.
Tekintse át az alkatrész azonosítását, az ellenőrzés gyakoriságát, a nyilvántartást, az anyagkezelést és az eszkalációs döntéseket.
A cél az ismételhető végrehajtás – nem a gyorsítás az ellenőrzések rovására.
Adott esetben irányított problémamegoldó és összetettebb ellenőrzési feladatokat vezessen be.
Kérje meg a tanulót, hogy magyarázza el:
- Mi változott?
- Milyen bizonyítékok támasztják alá a feltételezett okot?
- Mi tartozik a hatáskörükbe?
- Mikor kell leállítani a termelést?
A független beállítás jóváhagyása külön döntésnek kell maradnia, amely megfelelő értékelést igényel.
A présfékek komoly zúzódási és becsípődési veszélyeket okoznak. A mozgó munkadarab veszélyeket is okozhat, mivel hajlítás közben felemelkedik vagy forog.
Az OSHA a működési pont expozícióját, a véletlen kerékpározást és a munkadarab elmozdulását azonosítja a motoros présfékekkel kapcsolatos kockázatok között.
A munkáltatóknak megfelelő védelmi és üzemeltetési eljárásokat kell kialakítaniuk a géphez és a munkához.
Ne feltételezze, hogy egy fényfüggöny, lézereszköz vagy kétkezes vezérlés minden feladatot biztonságossá tesz. Alkalmassága a berendezéstől, feladattól, konfigurációtól és az alkalmazandó követelményektől függ.
Soha ne hagyja ki a védelmi rendszereket a teljesítmény fenntartása érdekében.
Ha a biztosítás megsérül, nem hatékony vagy összeegyeztethetetlen a tervezett feladattal, állítsa le és terjessze tovább a munkáltató eljárásával.
A vészleállítás nem helyettesíti a veszélyes-energetikai szigetelést.
A szervizelés, az elakadás megszüntetése és az embereket váratlan mozgásnak kitéve beállításai zárolást/kijelölést vagy más speciálisan alkalmazható vezérlést igényelhetnek.
Az üzemeltetők csak azokat a feladatokat végezhetik el, amelyekre kiképezték és felhatalmazták őket. Az elektromos munkák, a hidraulikus beavatkozások és a biztonsági rendszerek javítása nem válhatnak informális termelési feladatokká.
Ez a cikk támogatja a tudatosságot; nem helyettesíti a gépspecifikus képzést vagy a munkahelyi kockázatértékelést.
Ha egy kanyar helytelen, a gép értékének azonnali megváltoztatása inkább elrejti az okot, semmint megoldja.
Egy hasznos diagnosztikai keretrendszer megkérdezi, hogy a probléma a következőkhöz kapcsolódik-e:
| Területi | vizsgálandó kérdések |
|---|---|
| Dokumentáció | A megfelelő rajzváltozatot használják? |
| Anyag | Az anyag megfelel a jóváhagyott munkának? |
| Szerszámozás | A telepített szerszámok megegyeznek a beállítási rekorddal? |
| Program | A jóváhagyott verzió van kiválasztva? |
| Mérés | Konzisztensek a módszer és a referenciafelületek? |
| Felszerelés | Az üzemeltető hatáskörébe tartozik a feltétel értékelése? |
Ez egy javasolt érvelési keret, nem pedig a felügyelet nélküli kiigazítások engedélyezése.
Munkáltatói szempontból az a kezelő, aki felismeri a bizonytalanságot és megfelelően megáll, értékesebb lehet, mint az, aki ismételten dokumentálatlan korrekciókat hajt végre.
A hiteles munkaköri leírásnak világosan meg kell magyaráznia a felelősségeket és a munkakörülményeket.
Keressen információkat a következőkről:
- Anyagok és jellemző alkatrészek.
- Berendezések és vezérlőrendszerek.
- Beállítási elvárások.
- Ellenőrzési kötelezettségek.
- Képzés és szupervízió.
- Műszaki és túlórai megállapodások.
- Fizetés és előmenetel.
- Anyagmozgatás támogatása.
Egy interjú során kérdezd meg:
'Ki hagyja jóvá az első darabot?'
'Milyen változtatásokat hajthat végre egy operátor?'
'Hogyan rögzítik az edzést?'
'Mi történik, ha egy biztonsági berendezés meghibásodik?'
'Hogyan fokozódnak a beállítási problémák?'
A homályos hirdetés nem utal automatikusan csalásra. A felelősségekkel és biztonsággal kapcsolatos nem egyértelmű válaszok azonban további vizsgálatot indokolnak.
A gyakorlati értékeléseket felügyelni kell, és meg kell felelniük a jelölt kompetenciájának. A pályázóktól nem várható el, hogy ismeretlen berendezéseken végzett nem biztonságos munka során bizonyítsanak.
A jobb berendezések támogatják a kezelőt, de ez nem szünteti meg a folyamatismeret szükségességét.
A CNC présfék értékelésekor vegye figyelembe:
- A használhatóság szabályozása.
- Szerszámokhoz való hozzáférés és kompatibilitás.
- Részleges támogatási megállapodások.
- Láthatóság és ergonómia.
- Programmenedzsment.
- Ellenőrzési támogatás.
- Dokumentáció és szolgáltatás hozzáférés.
Ne kezelje a hátsó mérőműszer ismételhetőségi adatát a kész alkatrész pontosságának garanciájaként.
Az elkészült eredmények az anyagváltoztatástól, a szerszámoktól, a beállítástól, a méréstől és az alkatrész geometriájától is függnek.
Vásárlási projekthez kérjen bemutatót reprezentatív anyagok és alkatrészek felhasználásával.
Rögzítse a beállítási időt, a kezelői beavatkozásokat, az ellenőrzési eredményeket és az ismételt munka helyreállítását.
Ne ítélje meg a gépet kizárólag a könnyű bemutató rész vagy a maximális ciklussebesség alapján.
A CNDY-Press tevékenységét fémlemez-feldolgozó berendezések fejlesztése, gyártása, értékesítése és szervizeléseként írja le, beleértve a CNC présfékeket is, OEM-mel, ODM-mel és testreszabott gyártási támogatással.
A vásárlók számára a testreszabást az üzemeltető által elvégzendő munkával kell kezdeni.
Adja meg a CNDY-Press-t:
- Reprezentatív rajzok és anyagok.
- Gyártási mennyiségek és tételnagyságok.
- Rendelkezésre álló szerszámok.
- Üzemeltetői tapasztalati szintek.
- Telepítési korlátok.
- Szükséges dokumentáció és képzési eredmények.
Kérjen írásos ajánlatot a gép konfigurációjára, az átvételi folyamatra, az üzembe helyezési kötelezettségekre és az elérhető szervizmegállapodásokra.
Az OEM- vagy ODM-képesség nem értelmezhető annak megerősítéseként, hogy minden ellenőrzési, őrzési vagy képzési lehetőség benne van.
A présfék kezelői munkák a beállításhoz, a programozáshoz, a minőséghez és a gyártási vezetéshez kínálnak utat.
A legerősebb alapot ötvözi a biztonságos munkavégzés, a rajzértelmezés, a mérés, a folyamatok megértése és az egyértelmű kommunikáció.
Az álláskeresőknek felügyelt gyakorlatot kell folytatniuk, és igazolniuk kell a kompetenciájukat. A munkaadóknak a toborzás előtt meg kell határozniuk a felelősségeket, és a képzést a tényleges felszereléshez kell kapcsolniuk.
Igen, egyes munkáltatók gyakornokokat toboroznak. Keresse a strukturált felügyeletet és a világosan meghatározott felelősségeket az azonnali független beállítási elvárások helyett.
Ez a munkától és a felszereléstől függően változik. A BLS megjegyzi, hogy a gépkezelők szélesebb körű képzése több hónaptól körülbelül egy évig terjed. A komplex beállítási kompetencia további fejlesztést igényelhet.
A követelmények a munkáltatótól és a joghatóságtól függenek. A tanfolyam tanúsítványa támogathatja a kérelmet, de nem helyettesíti a gépspecifikus képzést és engedélyezést.
Az automatizálás megváltoztatja a feladatokat és a személyzeti igényeket. A szélesebb BLS-előrejelzések csökkenő kezelői foglalkoztatást mutatnak, de folyamatosan cserélődnek a nyílások, és erősebbek a CNC-programozási kilátások.
Ismertesse az anyagokat, a vezérlőket, a beállítási felelősségeket, az ellenőrzési módszereket és az engedélyezett feladatokat. Csak akkor tartalmazzon mérhető fejlesztéseket, ha el tudja magyarázni és alátámasztani tudja azokat.
1. CNHAWE – 'The Ultimate Guide to Press Brake Operator Jobs in 2025' 2025. szeptember 11-én jelent meg. Az eredeti cikk szerkezete, tartalmi hiányosságai és javításra szoruló állításai miatt felülvizsgálták. [cnhawe ]
2. Az Egyesült Államok Munkaügyi Statisztikai Hivatala – 'Fém- és műanyagipari gépmunkások', Foglalkozási kilátások kézikönyve, frissítve 2026. szeptember 14-én. A 2025. májusi bérek, tipikus képzések, foglalkozási megkülönböztetések és 2025–2035-ös előrejelzések forrása. Ezek szélesebb körű foglalkozási statisztikák, nem csak a féknyomó adatok. [bls ]
3. Gyártók és Gyártók Szövetsége – 'Precíziós présfék-tanúsítvány' A tananyag, az értékelés forrása, valamint a tanúsítvány és a szakmai tanúsítás közötti különbségtétel. [fmamfg ]
4. Munkahelyi biztonsági és egészségügyi adminisztráció – 'Gépőrzés: motoros présfékek'. A működési pontban felmerülő veszélyek forrása, a munkadarab mozgása, a véletlen kerékpározás és a védelmi szempontok. [Osha ]
5. Munkahelyi biztonsági és egészségügyi adminisztráció – 'A berendezések védelme és az alkalmazottak amputáció elleni védelme', OSHA 3170. A védelem, a képzés és a veszélyes energia szabályozási elveinek forrása. [Osha ]
6. Munkavédelmi adminisztráció – Lockout/Tagout eTool, példák a szerviztevékenységek és a gépek őrzése közötti kapcsolat magyarázatára. [Osha ]


