


Қарау саны: 222 Автор: CNDY-Press Басылым уақыты: 2026-05-05 Шығу орны: Сайт


Лазерлік кесу газдары жай ғана техникалық деталь емес; олар металл өңдеу цехында кесу сапасын, өнімділікті және пайданы арттыру үшін пайдалануға болатын негізгі тетіктердің бірі. OEM және жұмыс дүкендеріне талшықты лазерлік желілерді оңтайландыруға көмектесу тәжірибемнен ең табысты командалар газды таңдау мен параметрлерді ең төменгі бағамен сатып алуға арналған шығын материалы емес, стратегиялық шешім ретінде қарастырады. [оптимизациялау ]
Лазерлік кесу қазіргі кезде металл қаңылтыр өндірісінің негізі болып табылады және газдар осы процестің ортасында отырады. дұрыс үйлесімі Газ түрі , тазалығы, қысымы және жеткізу жүйесінің пайдалы шамдарды өшіру мен қымбат қайта өңдеу арасындағы айырмашылық болуы мүмкін. Бұл нұсқаулықта мен оттегі, азот, аргон, гелий, сығылған ауа және газ қоспаларының цехта қалай әрекет ететінін және өндірушілерге қалай ұнайтынын қарастырамын. CNDY‑Press оларды өткізу қабілеттілігін, жиек сапасын және ROI-ді жақсарту үшін пайдаланыңыз. [rankingbyseo ]
Лазерлік кесу материалды балқыту немесе булану үшін жоғары энергиялы сәулені пайдаланады, ал көмекші газ балқыған металды керфтен шығарады. CNC басқару жүйелері сәулені жоғары дәлдікпен орналастырады, ал көмекші газ кесуді тұрақтандырады, оптиканы қорғайды және соңғы жиек сапасын қалыптастырады.
Талшықты лазерлер үшін газдар одан да маңыздырақ, өйткені кесу жылдамдығы жоғарырақ (көбінесе ескі CO₂ жүйелеріне қарағанда бірнеше есе жылдам), сондықтан газ тазалығы, қысымы немесе жеткізіліміндегі кез келген әлсіздік тез арада бұралу, шлак немесе сәйкес келмейтін жиектер ретінде көрінеді. Реактивті газдар (оттегі) мен инертті газдар (азот, аргон, гелий) арасында таңдау кесу түсіне, жылу әсер ететін аймаққа және өңдеуден кейінгі қажеттіліктерге тікелей әсер етеді.
Лазерлік кесу газдары белсенді технологиялық серіктестер болып табылады. салқындату, тотығу, кесу жылдамдығы және төменгі өңдеуге әсер ететін Кесілген жерден балқыған металды үрлеумен қатар, олар линзаны қоқыстардан қорғайды және кесілген аймақтың жылу профилін басқаруға көмектеседі.
Іс жүзінде дүкендер әдетте мыналардың қоспасына сүйенеді:
- Оттегі (O₂) – реактивті, жылуды арттырады және төмен лазер қуатымен қалың жұмсақ болатты кесуге көмектеседі.
- Азот (N₂) – инертті, тотығуды болдырмайды және жарқын, таза жиектерді қалдырады.
- Аргон (Ar) және гелий (He) – өте маңызды кесулер мен сезімтал қорытпаларға арналған инертті, жоғары деңгейлі опциялар.
- Сығылған ауа – косметикалық емес бөлшектер мен жұқа материалдар үшін үнемді 'күнделікті газ'.
- Аргон/гелий қоспалары – бетінің абсолютті тұтастығы талап етілетін аэроғарыштық және медициналық компоненттерге арналған тауашалық қоспалар.
Оттегі үшін әдеттегі ұсынылатын тазалық шамамен 99,97% немесе одан жоғары , ал жоғары сапалы тот баспайтын немесе алюминийді кесуге арналған азот әдетте 99,99%+ болады . Тіпті кішкене тазалық тамшылары кесу жылдамдығын төмендетуі немесе тотығуды арттыруы мүмкін, сондықтан газ сапасы теориялық параметр емес - бұл тікелей шығындар мен сапа драйвері.
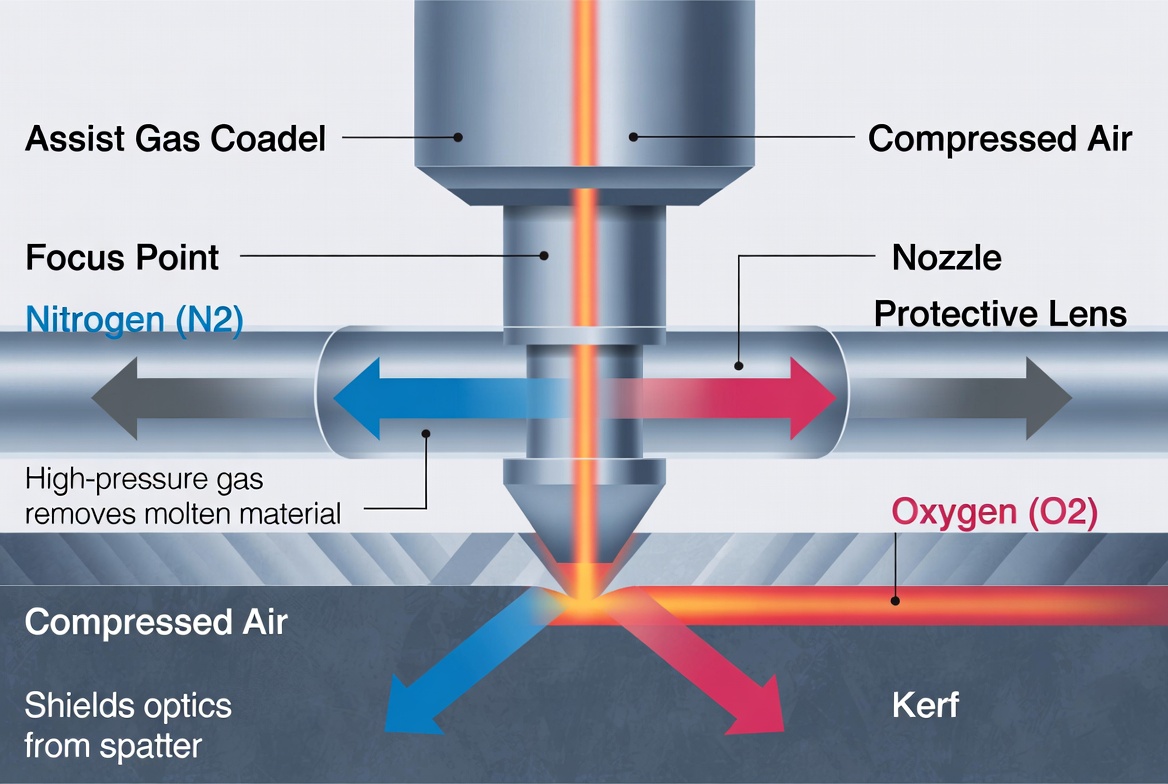
Көмекші газдар үш негізгі себеп бойынша өнеркәсіптік лазерлік кесуде міндетті болып табылады:
- Балқытылған металды кетіру – олар балқыған материалды жиектен қайта қатайған шөгінділердің алдын алып, физикалық түрде шығарады.
- Салқындату және қорғау – олар кесілген аймақты салқындатады және дайындаманы да, линзаны да шамадан тыс қызудан және шашыраудан қорғайды.
- Химияны бақылау – оттегі сияқты реактивті газдар экзотермиялық жылуды тудырады, ал азот сияқты инертті газдар тотығу мен масштабтауға жол бермейді.
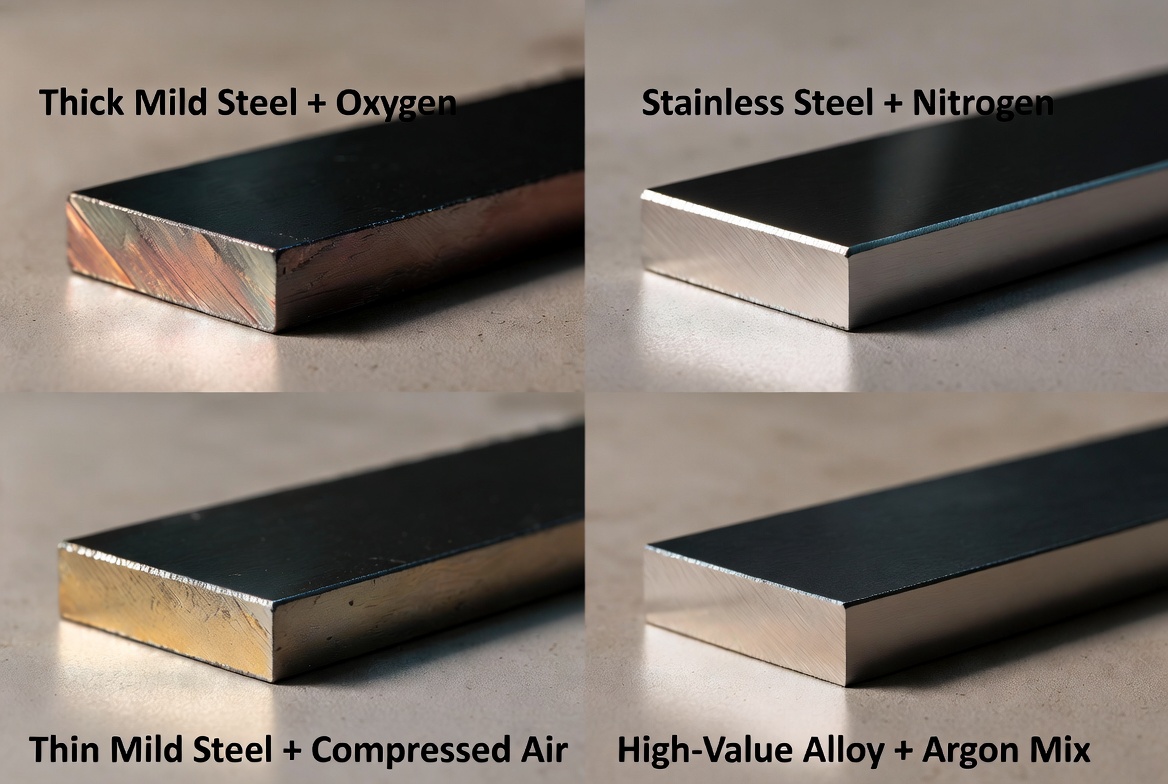
Бұл әсерлер дәнекерлеуге, майыстыруға, бояуға және жабуға өтеді. кесілген бөлік Оттегімен оксид қабаттарын кетіру үшін қосымша ұнтақтауды немесе атқылауды қажет етуі мүмкін, ал азотпен кесілген бөлік көбінесе қалыптау немесе ұнтақ бояуға өтеді.
Алғашқы CO₂ лазерлік жүйелері жұмсақ болат үшін оттегіге қатты сүйенді, себебі экзотермиялық реакция қалың пластинаны кесуге қажет қосымша жылуды берді. Талшықты лазерлер жетілген сайын өндірушілер жылдамдыққа, тазалыққа және көп материалды мүмкіндіктерге басымдық бере бастады, бұл жоғары қысымды азотпен кесуге көшті.
Аэроғарыш өнеркәсібі, автомобиль жасау және электроника сияқты жоғары құнды салалар кейінірек жылу әсер ететін аймақтарды және беттің ластануын азайту үшін аргон, гелий және аргон-гелий қоспаларымен тәжірибе жасап, газдың дамуын одан әрі итермеледі. Бүгінгі күні қаңылтыр цехтарында талшықты лазерлер әдепкіге айналғандықтан, сығылған ауа және жердегі азот жүйелері шығындарды азайту стратегияларының орталығында. [adhmt ]
Оттегі - бұл реактивті газ. болаттағы экзотермиялық реакцияны қолдайтын, кесуге жылу қосып, қалың жұмсақ болатты салыстырмалы түрде төмен қуатпен кесуге мүмкіндік беретін Бұл 10–22 мм пластинаны талшықта немесе CO₂ лазерінде тиімді өңдеу қажет болғанда оттегіні ерекше тартымды етеді.
Негізгі сипаттамалар:
- Әдеттегі қысым : жұмсақ болат үшін шамамен 3–10 Бар.
- Әдеттегі шығын : шамамен 20–22 м⊃3;/сағ 8–10 мм болат үшін.
- Тазалық : тұрақты кесу әрекетін сақтау үшін жиі 99,97% жуық көрсетіледі.
Сәйкестіктер: оттегі жұқа материалдарда кесу жылдамдығын бәсеңдетеді және қаптама алдында тегістеу немесе жарылыс қажет ететін қараңғы, тотыққан жиектерді қалдырады. Дегенмен, газдың сағаттық құны төмен, бұл оны сыртқы түрі қайталама болатын ауыр құрылымдық бөліктер үшін танымал етеді.
Азот инертті газ болып табылады, сондықтан ол тот баспайтын болаттан, алюминийден, жұмсақ болаттан және мырышталған парақта ашық, тотықсыз жиектерді жасайды. металмен химиялық реакцияға түспейтін Бұл көрінетін құрамдас бөліктерге, тағамдық жабдыққа және тікелей бояуға немесе ұнтақ бояуға кететін бөлшектер үшін әдепкі таңдау болып табылады.
Типтік параметрлер:
- Қысым : қалыңдығына байланысты жиі 15–30 Бар диапазонында.
- Ағын жылдамдығы : қалыңырақ материалдар үшін әдетте 50–150 м⊃3;/сағ.
- Тазалық : әдетте 99,99% немесе тіпті премиум, түсі өзгермейтін жиектер үшін 99,999% дейін.
Жоғары қысым мен көлем азот оттегіге немесе сығылған ауаға қарағанда сағатына қымбатырақ дегенді білдіреді, бірақ сіз өңдеуден кейінгі төмендетілген және тұрақты косметикалық сапаға ие боласыз.
Аргон инертті және әсіресе титан және кейбір никель негізіндегі қорытпалар сияқты азотпен әрекеттесетін металдар үшін пайдалы. Бұл жылу әсер ететін аймақты тар ұстауға көмектеседі және сезімтал материалдардағы морттану немесе микрокрекинг қаупін азайтады.
Гелий өте жоғары жылу өткізгіштігін ұсынады және әдетте шөгінділер мен жылуды азайту маңызды болып табылатын өте жұқа кесу үшін сақталады. Бұл материалдың құны немесе қауіпсіздік талаптары жоғары газ бағасын негіздейтін жұқа, жоғары құнды бөліктерде жиі кездеседі.
Екі газ да әдетте аэроғарыш пен медициналық қолданбаларда 99,99% немесе одан жоғары тазалықта қолданылады.
Сығылған ауа көбінесе ең тиімді көмекші газ болып табылады. , әсіресе жұқа жұмсақ болат пен косметикалық емес бөлшектер үшін Оның құрамында шамамен 21% оттегі және 78% азот бар, бұл жылдамдық пен жиектің тазалығы арасында ымыраға келеді.
Нақты цех жағдайында компрессорлар жиі 75 пен 175 psi арасында жұмыс істейді; 1,5 мм жұмсақ болат үшін тиімді кесу әдетте осы диапазонның жоғарғы жағында болады, кейде күшейткіштер 150–200 psi-ге дейін итереді. Ауамен кесу тот баспайтын болаттан сұрғылт немесе аздап тотыққан жиектерді қалдыруы мүмкін, бұл көрінетін бөліктерге сәйкес келмеуі мүмкін және оптиканы қорғау үшін жақсы кептіру мен фильтрацияны қажет етеді.
Ауаның негізгі 'құны' компрессорларға арналған электр энергиясы, сонымен қатар сүзгілер мен кептіргіштерге техникалық қызмет көрсету болып табылады, бірақ көп көлемдегі операциялар үшін ауа бөтелкедегі немесе көлемді азотпен салыстырғанда газ шығынын айтарлықтай азайтады. [adhmt ]
Газ қоспалары кесу жылдамдығы мен кесу сапасын арттыру үшін әртүрлі газдардың күшті жақтарын біріктіреді. Мысалы, оттегін азотқа араластыру азот шығынын азайта отырып, тот баспайтын болаттың жылдамдығын жақсартады. Сынақтар көрсеткендей, 8 мм тот баспайтын болат азот-оттегі қоспасымен шамамен 8800 мм/мин, ал таза азотпен шамамен 7500 мм/мин, газ шығынын шамамен 40%-ға азайтады.
Аргон-гелий қоспалары (көбінесе тепе-теңдік гелийімен 50-75% аргон) бетінің шамалы ластануы тіпті имплантаттар немесе ұшу үшін маңызды бөліктер сияқты өнімділікке нұқсан келтіруі мүмкін жоғары тәуекелді өрістерде қолданылады. [тікелей ғылыми ]
Өндірістік тұрғыдан алғанда, оттегі мен азотқа қатысты шешім әдетте материалдың шеткі сапасының , қалыңдығы мен бір бөлікке арналған жалпы шығындардың тепе-теңдігіне байланысты болады..
Оттегінің артықшылықтары:
- Экзотермиялық реакциядан қосылған жылу енуді қолдайтын қалың жұмсақ болат үшін ең жақсы.
- Газ көлемі мен қысымды төмендету, газдың сағаттық құнын төмендету.
Оттегінің кемшіліктері:
- Жиі қайталама өңдеуді қажет ететін тотыққан, күңгірт жиек.
- Инертті газдармен салыстырғанда дәлдігі сәл төмен және жылу әсерінен жоғары аймақ.
Азоттың артықшылықтары:
- Көрінетін немесе боялған бөліктерге жарамды, оксидсіз ашық жиек.
- Ең аз кейінгі өңдеу және жақсырақ өлшемдік дәлдік.
Азоттың кемшіліктері:
- Жоғары қысымды және жоғары ағынды қажет етеді, газ құнын арттырады.
Талшықты лазерді пайдаланушылар үшін кесу қалың құрылымдық бөліктерді оттегімен және барлық косметикалық заттарды азотпен , содан кейін сынақтар төмен бағамен қолайлы шеткі сапаны көрсететін қысылған ауа мен газ қоспаларын біртіндеп енгізу ортақ стратегия болып табылады.
Газдың тазалығы тотығуға, жиек түсіне және кесу тұрақтылығына тікелей әсер етеді. Оттегі үшін шамамен 99,5%-дан жоғары тазалық тән, ал тазалықтың шамалы төмендеуі (мысалы, 99,97%-дан 99,95%-ға дейін) жұқа материалдағы жылдамдық пен кесу консистенциясына айтарлықтай әсер етуі мүмкін. Түсінің өзгеруі немесе ластану қаупін азайту үшін жоғары деңгейлі жұмыстарға арналған азот жиі 99,99–99,999% деңгейінде белгіленеді.
Қоспалар линзалар мен саңылауларды да ластауы мүмкін, бұл сәйкес келмейтін сәуле сапасын тудыруы және жиірек техникалық қызмет көрсетуді қажет етеді.
Балқытылған металды толығымен тазарту үшін қысым жеткілікті жоғары болуы керек, бұл ретте турбуленттілік немесе саптаманың шамадан тыс тозуы болдырмайды.
Типтік трендтер:
- Оттегі: жұмсақ болат үшін 3–10 бар, 8–10 мм материалда шамамен 20 м⊃3;/сағ салыстырмалы қарапайым ағын жылдамдығымен.
- Азот/қысылған ауа: 15–30 Бар және қалыңырақ материалдар үшін 100 м⊃3;/сағ-тан жоғары ағын көлемі айтарлықтай жоғары.
Жоғары ағын әдетте жиек тазалығын жақсартады, бірақ тұтынуды арттырады, сондықтан әрбір материал мен қалыңдық үшін оңтайлы нүктені табу керек.
Кесу жылдамдығы негізінен газ түріне және параметрлерге байланысты. Мысалы, 8 мм жұмсақ болат оттегімен 2800 мм/минутқа жақын жүре алады, ал азот 7000 мм/мин жоғары жылдамдықты итермелей алады, ал аралас газдар оны одан да жоғарылатуы мүмкін. Бұл жылдамдықты қосымша газ құны мен қуат тұтынумен салыстыру керек.
Газдың температурасы да маңызды. Сұйық азот, мысалы, өте төмен температурада сақталады және оны қолданар алдында булану керек, ал сығылған ауа компрессордан ыстық күйде шығады және кесу басындағы конденсация мен майдың тасымалдануын болдырмау үшін салқындату мен кептіруді қажет етеді. Бақыланбайтын газ температурасы газдың тығыздығына, қысымның тұрақтылығына және сайып келгенде кесу сапасына әсер етуі мүмкін.
Газдарға көмектесу үшін әртүрлі материалдар өте әртүрлі әрекет етеді, сондықтан параметр параметрлерін мұқият реттеу керек.
- Көміртекті/жұмсақ болат : қалыңдығы мен құны үшін жиі оттегімен немесе жиек сапасын жақсарту және минималды тотығу үшін азотпен/ауамен кесіледі.
- Тот баспайтын болат : дәнекерлеуге немесе жылтыратуға дайын жарқын, оксидсіз жиектер үшін әдетте азотпен кесіледі.
- Алюминий : азотты немесе ауаны жақсы көреді, өйткені оттегі шамадан тыс тотығуды және тұрақсыз кесуді тудыруы мүмкін.
- Мыс және жез : жоғары сапалы азотпен немесе ауамен біріктірілген талшықты лазерлер шағылыстыратын металдарды тиімді кеседі, бірақ кері шағылысу мәселелерін болдырмау үшін параметрлерді реттеу керек.
- Композиттер мен пластмассалар : жануды, түсінің өзгеруін немесе түтіндерін болдырмау үшін жиі төмен қысымдар мен инертті газдарды (азот, аргон) қажет етеді. [тікелей ғылыми ]
Күрделі бөліктер отбасылары үшін көптеген дүкендер әрбір газ/материал/қалыңдық комбинациясы үшін стандарттайды параметрлер кітапханасын , содан кейін сынықтарды талдау және оператордың кері байланысы негізінде үздіксіз нақтылайды. [үлкенмаркетинг ]
Оттегі сияқты реактивті газдар дәнекерлеуге, жабуға немесе тығыз төзімділік құрастыруға кедергі келтіруі мүмкін кедір-бұдыр және оксид қабаты бар кедір-бұдыр жиектерді тудырады. Инертті газдар - немесе мұқият бақыланатын параметрлері бар ауа - ең аз термиялық бұрмаланумен таза жиектерді жасайды.
Жиек сапасын оңтайландыру үшін:
- саңылауларды таза және дұрыс ортада ұстаңыз. Тұрақты ағынды қамтамасыз ету үшін
- реттеңіз . фокус орнын және тұру қашықтығын Газ түрі мен материалына сәйкес болу үшін
- пайдаланыңыз Тазалығы жоғары газды және ұзақ кесу кезінде тұрақты қысымды сақтаңыз.
Кесу, майыстыру, дәнекерлеу және жабуды бірге қарастыратын біртұтас көзқарасты қабылдайтын өндірушілер көбінесе лазердегі жоғары газ құны тегістеу және қайта өңдеудегі үлкен үнемдеу арқылы өтеледі. [rankingbyseo ]
Көмекші газды тұтыну газ түріне, материалына және қалыңдығына байланысты өзгереді. Азот - оксидсіз жиектерге қажетті жоғары ағынның арқасында ең үлкен газ тұтынушысы, ал оттегі аз көлемді пайдаланады, бірақ кейінгі өңдеу арқылы шығындарды арттырады.
Көлемі жоғары цехтар үшін мембраналық немесе PSA жүйелері арқылы азоттың орнында генерациялау шығындарды азайтудың ең тиімді тактикасының бірі болып табылады. Бұл жүйелер қоршаған ауадан азотты алып, қажет болған жағдайда 99,999% дейін тазалыққа қол жеткізеді. Бастапқы инвестиция айтарлықтай болғанымен, текше метрдің құны әдетте жеткізілетін цилиндрлерге немесе көлемді цистерналарға қарағанда әлдеқайда төмен болады және жеткізу қауіпсіз және болжамды болады. [adhmt ]
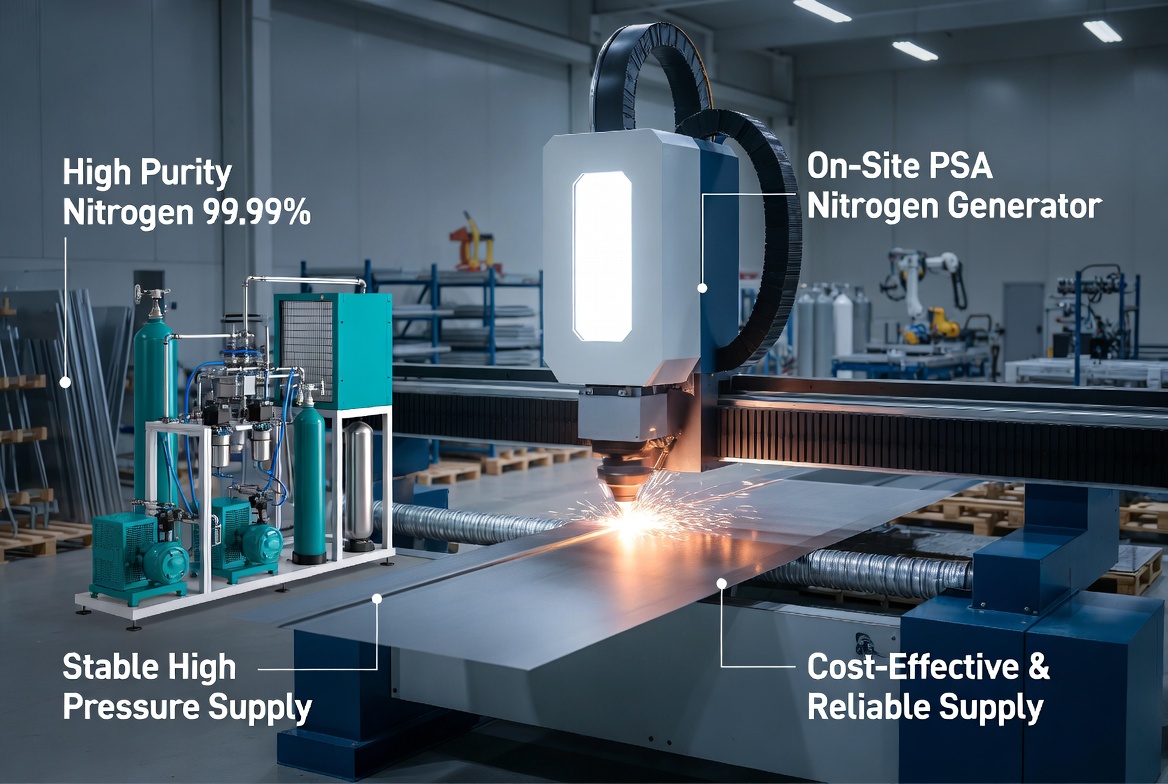
Табысты талшықты-лазер дүкендерінде көретін жалпы стратегияларға мыналар жатады:
- сығылған ауаны пайдалану. Критикалық емес жиектер мен жұқа жұмсақ болат үшін
- дәл баптау . газ ағыны мен саптама өлшемін Материалды сәйкестендіру және қалдықтарды азайту үшін
- Параметрлерді жиі өзгерту және тазалау циклдерін азайту үшін жұмыстарды материал мен қалыңдығы бойынша топтау.
- инвестиция салу . сүзу мен кептіруге Компрессорлар мен генераторлардың тиімді жұмыс істеуі және оптиканың таза болуы үшін сенімді
- Қысымның төмендеуін азайту және қосымша күшейткіштердің қажеттілігін азайту үшін қысқарақ, үлкенірек диаметрлі құбырларды таңдау.
Жоғары қысымды газдармен жұмыс істегенде қауіпсіздік туралы келісуге болмайды. Нашар сақтау немесе техникалық қызмет көрсету апат қаупін де, жоспарланбаған тоқтау уақытын да арттырады.
Кішірек немесе аралас газ операциялары үшін жеке цилиндрлер мен тіректер жиі кездеседі; оларды сақтау керек және зақымдану немесе ағып кету үшін жүйелі түрде тексеріліп тұру керек. тік күйде , жылу көздерінен алыс жерде Үлкенірек пайдаланушылар көбінесе дұрыс анкерлік, желдету және температура бақылауы бар сусымалы цистерналарға немесе шағын цистерналарға ауысады.
Сұйық азот резервуарлары, әдетте, тұрақты ағын мен қысымды ұстап тұру үшін буландырғыштарды пайдаланады және тұрақты тексерулер жергілікті қауіпсіздік ережелерін сақтауы керек.
Негізгі үздік тәжірибелерге мыналар жатады:
- сенімді анықтау . Сақтау және өндіріс орындарында ағып кетуді
- таңбалануы . Барлық газ құбырлары мен баллондардың анық
- Шлангтарды, реттегіштерді және фитингтерді жоспарлы тексеру.
- ресми оқыту . Бөтелкелерді ауыстыратын немесе газ параметрлерін реттейтін барлық операторлар үшін
Жақсы ұсталған газ жүйелері адамдарыңызды қорғайды және лазерлік кесу жабдығының ең жоғары өнімділігін сақтайды. [үлкенмаркетинг ]
Бір ауысымда 3 мм тот баспайтын қоршауларды, 1,5 мм жұмсақ болаттан жасалған кронштейндерді және 12 мм құрылымдық тақталарды кесетін цехты елестетіңіз. Әдеттегі оңтайландыру жол картасы келесідей: [rankingbyseo ]
1. 3 мм тот баспайтын материалды іске қосыңыз. Тікелей әрлеуге өтетін жарқын жиектер үшін жоғары таза азотпен
2. сынау ; 1,5 мм жұмсақ болатты сығылған ауамен егер жиектер қолайлы болса, шығынды азайту үшін азоттан ауаға ауысыңыз.
3. кесіңіз . 12 мм пластинаны Экзотермиялық реакцияны күшейту және қуат тұтынуды басқару мүмкіндігін сақтау үшін оттегі бар
4. Азот көлемі жыл сайынғы үнемдеу үшін белгіленген шекті мәннен асқанда, сайтта азот өндіруді қосыңыз.
Барлығына бір 'әдепкі' газды пайдаланудың орнына газ таңдауын нақты сапа қажеттіліктеріне сәйкестендіріп, цехтар жалпы өткізуді жылдамдата отырып, бір бөлікке газ құнын үнемі төмендетеді. [adhmt ]
| қолдану сценарийін | Ұсынылатын газ | Негізгі артықшылық | Негізгі тиімділік |
|---|---|---|---|
| Қалың жұмсақ болаттан жасалған құрылымдық бөлшектер | Оттегі | Төмен лазер қуатымен жоғары ену. | Тотыққан жиегі, көбірек әрлеу. |
| Көрінетін тот баспайтын болаттан жасалған панельдер | Азот | Жарқын, оксидсіз жиектер. | Жоғары газ қысымы және тұтыну. |
| Жұқа жұмсақ болат кронштейндер, косметикалық емес | Қысылған ауа | Өте төмен газ құны және жақсы жылдамдық. | Аздап тотығу, сұр жиектер болуы мүмкін. |
| Титан немесе сезімтал қорытпалар | Аргон | Беттік химияны, тар HAZ-ды қорғайды. | Газ бағасы жоғары, қысқартулар баяу. |
| Өте маңызды аэроғарыштық/медициналық бөлшектер | Аргон/гелий қоспасы | Ерекше жиек сапасы, ең аз қоқыс. тікелей ғылым | Ең жоғары газ құны, кешенді жабдықтау. |
OEM және ODM жобалары үшін газ стратегиясы сіздің жабдыққа енгізіліп, бірінші күннен бастап шешімдер қабылдануы керек. CNDY‑Press өндіруші ретінде талшықты лазерлік кесу станоктарын және қаңылтыр металды толық өңдеу желілерін сізге көмектесе алады:
- Оттегі, азот, ауа және аралас газды кесуге арналған машиналарды конфигурациялаңыз.
- Азотты өндіру және жоғары қысымды компрессорларды біріктіру.
- Материалдарыңыз бен бөлшектер отбасыларыңыз үшін қолданбаға арналған кесу параметрлері кітапханаларын жасаңыз.
Егер сіз жаңа желіні жоспарлап жатсаңыз немесе бұрыннан бар лазерлік операциялардың газ құнын азайтқыңыз келсе, зауытыңыз үшін арнайы шешімді талқылау үшін инженерлік топқа хабарласыңыз.
1-тоқсан. Жұмсақ болатты лазермен кесу үшін қай газ жақсы?
Қалың жұмсақ болат үшін оттегі әдетте ең тиімді болып табылады, өйткені оның экзотермиялық реакциясы жылуды қосады және қажетті лазер қуатын азайтады. Жұқа жұмсақ болаттан жасалған бөлшектер үшін таза жиектер қажет болса, азот немесе сығылған ауа жақсырақ болуы мүмкін.
Q2. Неліктен азот тот баспайтын болатты кесу үшін соншалықты танымал?
Азот инертті және тотығуды болдырмайды, сондықтан тот баспайтын бөлшектер дәнекерлеу немесе бояу алдында аз немесе мүлдем өңдеуді қажет етпейтін жарқын, таза жиектерімен машинадан шығады.
3-тоқсан. Сығылған ауаны талшықты лазерде пайдалану қауіпсіз бе?
Иә, жеткілікті қысым, жақсы сүзу және дұрыс кептіру болған жағдайда, сығылған ауа көмекші газ шығындарын азайту үшін жұқа болат пен алюминийге арналған талшықты лазерлерде кеңінен қолданылады.
4-тоқсан. Сайтта азот генерациясының мағынасы қашан пайда болады?
Жұмыс орнында азотты өндіру тұтыну жоғары және үздіксіз болған кезде тартымды болады, өйткені ол бір текше метр газдың құнын төмендетеді және цилиндрге немесе көлемді жеткізуге тәуелділікті жояды. [adhmt ]
5-тоқсан. Менің газдың тазалығы кесу проблемаларын тудыратынын қалай білемін?
Тазалық мәселелерінің белгілері күтпеген тотығуды, айнымалы жиектердің түсі, кедір-бұдырдың жоғарылауын және өзгермеген параметрлерге қарамастан кесу жылдамдығының немесе тұрақтылықтың кенет өзгеруін қамтиды. Мұндай жағдайларда газ сертификаттарын, сүзгілерді және жеткізу желілерін тексеру жақсы бірінші қадам болып табылады.
1. ACCURL – *Лазерлік кескіш газдар* (түпнұсқа мақала және газ түрлері, параметрлері және қауіпсіздігі туралы деректер).
2. ADH станок құралы – *Лазерлік кескіш машинаның газ тұтынуы* (газ тиімділігі мен жақсартуды қадағалау туралы түсініктер). [adhmt ]
3. ScienceDirect – *Жаңа кесу стратегияларын қолдану арқылы CFRP лазерлік кесу* (лазерлік кесудің материал қасиеттеріне және HAZ-ға әсері). [тікелей ғылыми ]
4. enOptimize – *Цифрлық маркетинг және лазерлік кесу цехтары үшін SEO* (өнеркәсіптік лазерлік кесу SEO және мазмұнды орналастыру үшін ең жақсы тәжірибелер). [оптимизациялау ]
5. SEO бойынша рейтинг – *Өндірістік компанияларға арналған SEO: Толық нұсқаулық* (мазмұн тереңдігі мен ішкі байланыстыруды қоса алғанда, SEO стратегияларын өндіру). [rankingbyseo ]
6. Wellows – *E‑E‑A‑T SEO-ге арналған бақылау тізімі* (техникалық мақалаларға тәжірибе, тәжірибе, бедел және сенім көрсету шеңбері). [Wellows ]
7. BigMarketing – *Өндірістік SEO: Жоғары рейтингтерге арналған 10 дәлелденген стратегия* (өндірушілерге арналған тақырыптар, схема және техникалық блог UX бойынша нұсқаулық). [үлкенмаркетинг ]


