


Aufrufe: 222 Autor: CNDY-Press Veröffentlichungszeit: 17.05.2026 Herkunft: Website


Bei der Metallumformung trifft Theorie auf Stahl. Als Ingenieur, der jahrelang damit verbracht hat CNC-Abkantpressen, Laserschneider und Komplettblechlinien erlebe ich jeden Tag, wie sich der „richtige“ Umformprozess direkt in geringeren Ausschussraten, besseren Toleranzen und einer zuverlässigeren nachgelagerten Montage niederschlägt. In diesem Leitfaden möchte ich die Metallumformung nicht als abstrakte Liste von Prozessen durchgehen, sondern als praktische Roadmap für Einkäufer, Ingenieure und Fertigungsleiter, die die beste Technologie für reale Projekte auswählen müssen.
Bei der Metallumformung handelt es sich um die kontrollierte Umformung von Metall durch Krafteinwirkung – normalerweise ohne Materialabtrag –, um eine gewünschte Geometrie, Dicke oder Oberflächenbeschaffenheit zu erreichen. Je nach Prozess kann es sich bei dieser Kraft um Druck (Pressen), Zug (Strecken) oder eine Kombination aus beidem handeln, häufig unterstützt durch spezielle Matrizen und Werkzeuge.
In heutigen Fabriken ist die Metallumformung nicht mehr nur eine Arbeit mit Hammer und Amboss; Es handelt sich um ein datengesteuertes System, das in CNC-Abkantpressen, servogesteuerte Walzen, Faserlaser und automatisierte Handhabungslinien integriert ist . Für OEMs und ODMs ist das Ziel eine konsistente, wiederholbare Umformung im großen Maßstab – mit genügend Flexibilität, um schnelle Designänderungen und kundenspezifische Anpassungen kleiner Chargen zu unterstützen.
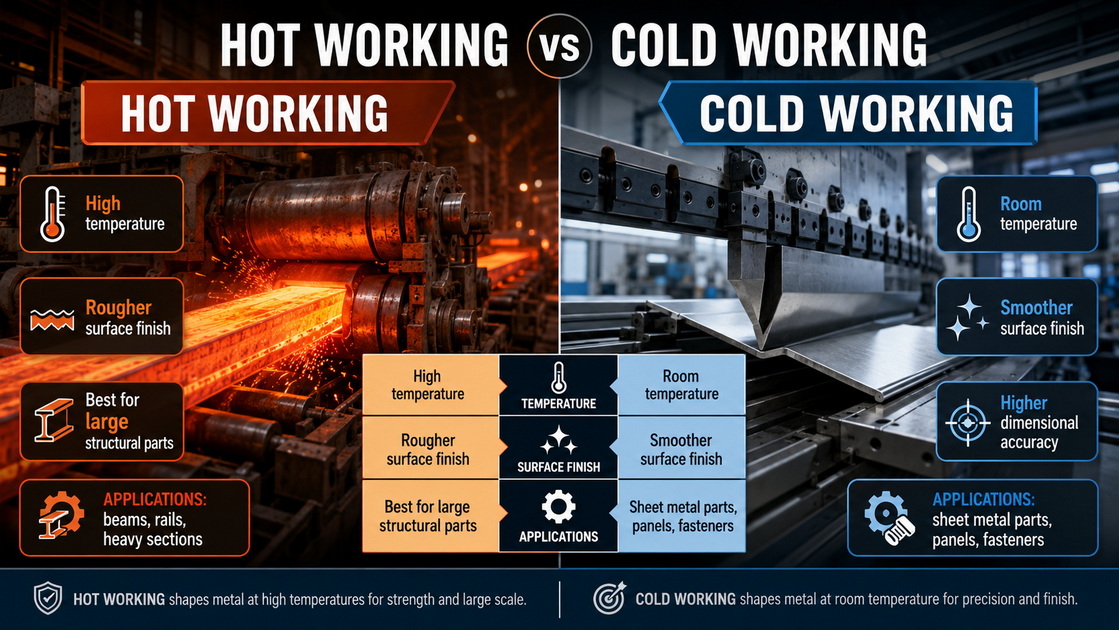
Unter Warmumformung versteht man die Umformung von Metall bei Temperaturen über seinem Rekristallisationspunkt – typischerweise über 60 % der Schmelztemperatur –, sodass das Material mit relativ geringer Kraft plastisch fließen kann. Bei gewöhnlichen Stählen bedeutet das oft etwa 900–1250 °C in Walzwerken, Schmiedelinien oder Warmfließpresszellen.
Wesentliche Vorteile der Warmumformung
- Hohe Duktilität für komplexe Formen und große Dickenreduzierungen.
- Geringere Umformkräfte, was eine schwere Umformung großer Querschnitte ermöglicht.
- Kornverfeinerung und reduzierte Eigenspannungen, wodurch die Zähigkeit kritischer Teile wie Wellen oder Flugzeugschmiedeteile verbessert wird.
Haupteinschränkungen
- Oxidation und Ablagerungen auf der Oberfläche, die die kosmetische Qualität und Präzision beeinträchtigen können.
- Höherer Energieverbrauch und strengere Anforderungen an die Temperaturregelung.
- Geringere Maßhaltigkeit im Vergleich zur Präzisionskaltformung.
Die Warmumformung ist das Rückgrat der Schwerindustrie – denken Sie an Warmbandwalzwerke für Automobilstahl, große Schmiedeteile für Baumaschinen oder Warmfließpressen für Strukturprofile.
Die Kaltumformung erfolgt bei oder nahe Raumtemperatur, unterhalb der Rekristallisationstemperatur des Metalls. Anstatt auf thermisches Erweichen zu setzen, werden hohe Umformkräfte eingesetzt und eine Kaltverfestigung induziert , die die Festigkeit und Härte erhöht.
Hauptvorteile der Kaltumformung
- Höhere Festigkeit und Härte durch Kaltverfestigung, ideal für hochbeanspruchte Teile.
- Bessere Oberflächengüte und engere Maßtoleranzen, entscheidend für Präzisionsbleche.
- Keine Zunderbildung und energieeffizienter als Warmumformung.
Haupteinschränkungen
- Es sind deutlich höhere Presskräfte und robustere Werkzeuge erforderlich.
- Die Duktilität nimmt mit zunehmender Kaltverfestigung ab, was die Gefahr von Rissen erhöht.
- Oft besser geeignet für dünnere Abschnitte oder erfordert bei dicken Materialien ein Zwischenglühen.
In der modernen Blechfertigung fallen die meisten Abkant-, Kaltwalz-, Drahtzieh- und viele Tiefziehvorgänge in diese der Kaltbearbeitung . Kategorie Für Benutzer von CNC-Abkantpressen ist es wichtig zu verstehen, wie das Material durch Kaltumformung gehärtet wird, wenn es um die Festlegung von Biegezugaben, Rückfederungskompensation und Werkzeugauswahl geht.
Druckumformverfahren „drücken“ Metall in Form und sind von zentraler Bedeutung für die industrielle Massenproduktion.
- Walzen: Das Metall wird durch rotierende Walzen geführt, um die Dicke zu reduzieren und ein gleichmäßiges Blech oder Blech zu erhalten. Es ist das Arbeitspferd für Spulen, Platten, Schienen und Strukturprofile.
- Extrusion: Erhitzte oder kalte Rohlinge werden durch eine Matrize gepresst, um Profile mit konstantem Querschnitt wie Rahmen, Schienen oder Kühlrippen zu erzeugen.
- Gesenkformen und Schmieden: Pressen und Hämmer formen Metall mithilfe von Gesenken in endkonturnahe Formen und sorgen so für hervorragende Festigkeit und Ermüdungsbeständigkeit.
Diese Prozesse sind häufig CNC-Abkantpressen vorgeschaltet: Walzrollen werden geschlitzt und dann gebogen; geschmiedete Rohlinge werden später bearbeitet; extrudierte Abschnitte werden geschnitten und zusammengebaut.
Beim Zugformen wird das Material gedehnt, anstatt es zu komprimieren.
- Strecken: Wird zum Formen großer, dünner Platten wie Flugzeughäute verwendet, bei denen eine gleichmäßige, glatte Oberfläche entscheidend ist.
- Erweitern: Wandelt Massivplatten in Streckgitter für Gehwege, Filter oder Architekturpaneele um.
- Aussparung: Erzeugt Vertiefungen oder Texturen ohne Schneidmaterial, nützlich für Griffmuster oder visuelle Gestaltung.
Diese Methoden glänzen, wenn Hersteller leichte, aber steife Strukturen benötigen , und werden häufig in Transport- und Architekturanwendungen eingesetzt.
Kombinierte Prozesse nutzen sowohl Spannung als auch Druck und ermöglichen so komplexe, tiefe oder rotierende Formen.
- Tiefziehen: Verwandelt flache Rohbleche in tiefe Becher, Gehäuse oder Behälter wie Pfannen, Hüllen oder Karosserien.
- Drehen: Rotationsformen für Kegel, Kuppeln und kreisförmige Bauteile.
- Tandemwalzen, Ziehen durch eine Matrize, Flanschformen und Stauchen erweitern den Werkzeugkasten für Hohl- oder Flanschteile.
Für OEMs laufen diese Prozesse oft zusammen mit Biegen und Schweißen auf derselben Linie und schaffen so mehrstufige Umformwege vom flachen Blech bis zur fertigen Baugruppe.

Unter allen Prozessen ist das Blechbiegen einer der strategisch wichtigsten Prozesse für die kundenspezifische Fertigung, die Herstellung von Gehäusen und Rahmen für Industrieanlagen. Dabei wird ein Metallblech mithilfe von Werkzeugen (Stempel und Matrize) um eine Achse verformt, typischerweise auf einer Abkantpresse.
Moderne CNC-Abkantpressen kombinieren Servo- oder hydraulische Kraftsteuerung mit hochauflösenden Hinteranschlägen, Echtzeit-Winkelmessung und manchmal dynamischer Bombierung zum Ausgleich von Durchbiegungen. Dadurch können Hersteller Folgendes erreichen: [Alpha-CNC ]
- Engere Winkeltoleranzen und bessere Wiederholgenauigkeit über die gesamte Biegelänge. [Alpha-CNC ]
- Schnellere Einrichtung durch automatische Werkzeugauswahl, Simulation der Biegefolge und Kollisionsprüfungen.
- Geringere Kosten pro Teil bei der Serienfertigung bei gleichzeitiger Unterstützung kundenspezifischer Kleinserien. [chinese.alibaba ]
Bei Materialien wie Kohlenstoffstahl, Edelstahl, Aluminium und hochfestem Stahl sorgt die fortschrittliche Bombierungstechnologie dafür, dass der Biegewinkel von der Kante bis zur Mitte konstant bleibt, selbst bei hoher Belastung. Diese Konsistenz reduziert direkt die Nacharbeit und verbessert die Passgenauigkeit der Baugruppe, insbesondere in Bereichen mit engen Toleranzen wie Aufzügen, Maschinengehäusen und Automobilstrukturen. [Alpha-CNC ]
Zu den häufigsten Anwendungsfällen für CNC-Abkantpressen in OEM- und ODM-Umgebungen gehören:
- Maschinenrahmen, Schaltschränke, Türen und Paneele.
- Halterungen, Stützen und Montageplatten für Industrieanlagen.
- Kundenspezifische Gehäuse und Chassis für Elektronik- oder Automatisierungssysteme.
Für Käufer eine nützliche Faustregel: Wenn die Geometrie aus Standardblechdicke mit ein paar Biegungen und Ausschnitten hergestellt werden kann, ist eine CNC-Abkantpresse plus Laserschneiden oft der kostengünstigste Weg.
Selbst in einer Anlage, die sich auf Abkantpressen konzentriert, umfasst eine komplette Umformlinie typischerweise mehrere andere Schlüsselprozesse.
- Beim Scheren werden mechanische Klingen verwendet, um gerade Linien in Bleche zu schneiden, ideal für einfaches Ausschneiden und großvolumige, rechteckige Stücke.
- Das Laserschneiden verwendet einen fokussierten Laserstrahl, um hochkomplexe Formen mit engen Toleranzen und minimalem Grat zu schneiden, was es zum Standard für die moderne Flachblechvorbereitung macht.
In die Automatisierung integrierte Faserlaser ermöglichen die Produktion von Rohlingen ohne Beleuchtung , die dann direkt zu CNC-Abkantpressen geleitet werden, wodurch manuelle Handhabung und Vorlaufzeit reduziert werden.
Beim Stanzen werden mit einem Stempel und einer Matrize Löcher oder Muster in Blech erzeugt, von Befestigungslöchern bis hin zu Luftschlitzen und Lüftungsschlitzen. Wenn Teile umfangreiche, sich wiederholende Merkmale erfordern, kann eine Revolverstanze oder eine CNC-Stanzlinie das Laserschneiden in der Zykluszeit übertreffen.
Auch wenn nicht immer Teil von „nur Blech“-Vorgängen sind, Gießen und Schweißen sind sie grundlegende Form- und Verbindungsschritte in der breiteren Metallherstellung.
- Beim Gießen entstehen komplexe, dickwandige Formen wie Motorgehäuse oder Pumpenkörper, die später bearbeitet und zusammengebaut werden.
- Schweißen verbindet geformte und bearbeitete Komponenten zu tragenden Strukturen, Rahmen oder druckhaltenden Baugruppen.
In vielen OEM-Projekten kombiniert der optimale Weg gegossene oder bearbeitete Blöcke für Abschnitte mit hoher Masse mit gebogenen und geschweißten Blechen für Gehäuse, Schutzvorrichtungen und Abdeckungen.
Aus technischer und beschaffungstechnischer Sicht geht es bei der Auswahl des richtigen Umformverfahrens um die Abstimmung von Material, Geometrie, Toleranz und Volumen.
- Materialeigenschaften: Streckgrenze, Duktilität und Dicke bestimmen, ob Warm- oder Kaltumformung, Tiefziehen oder einfaches Biegen möglich ist.
- Teilekomplexität: Einfache Klammern begünstigen das Biegen; Bei tiefen, kastenförmigen Gehäusen kann eine Kombination aus Biegen und Schweißen oder Tiefziehen erforderlich sein.
- Toleranz und Oberflächenqualität: Hohe kosmetische Ansprüche erfordern Kaltumformung, Präzisionsbiegen und Laserschneiden.
- Produktionsvolumen: Standardisierte Teile in großen Stückzahlen rechtfertigen oft kundenspezifische Matrizen und automatisierte Pressen; Kleinserien- oder kundenspezifische OEM-Teile profitieren von flexiblen CNC-Abkantpressen und Laserschneiden.
- Ignorieren von Rückfederung und Materialverfestigung bei der Biegekonstruktion, was zu Winkelabweichungen und Montageproblemen führt.
- Die Auswahl eines Prozesses basiert ausschließlich auf der Maschinenverfügbarkeit und nicht auf den Gesamtbetriebskosten und der Qualität.
- Die Qualität der Werkzeuge wird unterschätzt – präzisionsgeschliffene Werkzeuge und ordnungsgemäß gewartete Matrizen liefern oft mehr Wert als die reine Maschinentonnage.

Aus Sicht der Werkstatt hängt eine starke Umformleistung in der Regel von einigen wenigen Kernpraktiken ab.
- Optimieren Sie den Materialeinsatz: Passen Sie Blechdicke, Güte und Spulenbreite an das Design an, um Ausschuss und Gewicht zu reduzieren.
- Warten Sie die Ausrüstung: Warten Sie Abkantpressen, Laser und Werkzeuge regelmäßig, um Winkel, Schnittkanten und Toleranzen einzuhalten.
- Investieren Sie in Präzisionswerkzeuge: Hochwertige Matrizen und Stempel reduzieren Grate, Verformungen und Werkzeugspuren und verringern so die nachgelagerte Nachbearbeitung.
- Nutzen Sie digitale Tools: Nutzen Sie CAD/CAM, Offline-Biegesimulationen und Schachtelungssoftware, um den Durchsatz und die Qualität des ersten Teils zu verbessern. [Schwallwerk ]
Für OEM- und ODM-Kunden ist die Zusammenarbeit mit einem Lieferanten, der diese Praktiken systematisch anwendet, oft wichtiger als die Wahl einer bestimmten Maschinenmarke.

Maschinen mit hoher Tonnage erfordern disziplinierte Sicherheitspraktiken. Erfahrene Bediener wissen, dass eine saubere, gut geschützte Biegezelle ein Produktivitätsgewinn und keine Ablenkung ist.
Zu den Schlüsselelementen gehören:
- Gründliche Bedienerschulung für Abkantpressen, Scheren und Laser.
- Verwendung von PSA wie Handschuhen, Augenschutz und Gehörschutz.
- Routineinspektionen von Schutzeinrichtungen, Not-Aus-Schaltern und Verriegelungen.
- Klare, dokumentierte Notfallverfahren und sichere Handhabungsstandards für schwere Bleche.
Aus Führungssicht unterstützt die Investition in Bedienererfahrung und -sicherheit direkt EEAT: Sie zeigt, dass echte Profis hinter den in Ihren Inhalten beschriebenen Prozessen stehen. [Seitenoptimierer ]
Für viele fortgeschrittene Hersteller sieht die Prozesskette so aus:
1. Coil- oder Blechvorbereitung durch Walzen und Scheren.
2. Präzisionsstanzen mit Faserlaserschneiden oder -stanzen.
3. Biegen und Formen auf CNC-Abkantpressen (häufig mit Bombierung und Winkelmessung).
4. Schweißen und mechanisches Fügen.
5. Oberflächenbehandlung und Endmontage.
In dieser Kette sind CNC-Abkantpressen das zentrale Umformsystem , das flache Rohlinge in dreidimensionale, hochpräzise Teile umwandelt und so eine Brücke zwischen digitalen Designs und physischen Baugruppen schlägt. Bei OEM- und ODM-Programmen – insbesondere wenn sich Produktlinien häufig ändern – ist die flexible Biegekapazität typischerweise der Engpass, der bestimmt, wie schnell neue Designs auf den Markt kommen können.

Wenn Sie ein neues Produkt planen, ein bestehendes Design lokalisieren möchten oder einen flexibleren OEM/ODM-Partner suchen, besteht der nächste Schritt darin, die Theorie mit Ihren tatsächlichen Zeichnungen zu verbinden. Ein auf CNC-Abkantpressen und Blechumformung spezialisiertes Team kann Ihre 2D-/3D-Dateien überprüfen, optimale Materialien und Umformwege empfehlen und kostengünstige Serien- oder Langzeitlösungen vorschlagen.
Sie können Folgendes vorbereiten:
- CAD-Zeichnungen oder Musterteile.
- Zielmengen und Lieferzeiten.
- Alle besonderen Anforderungen an Toleranzen, Oberflächen oder Zertifizierungen.
Mit diesen Informationen kann ein erfahrener Metallumformpartner Ihre Spezifikationen in einen klaren, umsetzbaren Umformplan und ein transparentes Angebot umwandeln.
1. Was ist der Hauptunterschied zwischen Metallumformung und Metallschneiden?
Bei der Metallumformung wird Metall durch Verfahren wie Biegen, Walzen oder Strangpressen umgeformt, ohne Material zu entfernen, während beim Schneiden Material durch Scheren, Laserschneiden oder maschinelle Bearbeitung entfernt wird.
2. Wann sollte ich mich für das Biegen auf einer CNC-Abkantpresse statt für das Schweißen entscheiden?
Wenn Ihre Geometrie durch Biegen aus einem einzigen Blechstück hergestellt werden kann, bietet das Biegen normalerweise eine bessere Festigkeit, weniger Verbindungen und eine kürzere Montagezeit als mehrere geschweißte Teile.
3. Wie verbessert die Bombierung die Biegegenauigkeit?
Die Bombierung kompensiert die Durchbiegung der Abkantpresse unter Last, sodass Stempel und Matrize über die gesamte Länge einen gleichmäßigen Abstand beibehalten und der Biegewinkel von einer Seite zur anderen gleichmäßig bleibt. [Alpha-CNC ]
4. Sind Warmumformverfahren noch relevant, wenn ich hauptsächlich kaltumgeformte Bleche verwende?
Ja. Viele Bleche und Profile, die Sie auf einer CNC-Abkantpresse biegen, wurden im Vorfeld zunächst warmgewalzt oder warmgeschmiedet. Daher hilft das Verständnis der Warmbearbeitung bei der Materialauswahl und den Leistungserwartungen.
5. Welche Informationen sollte ich einem Metallumformlieferanten mitteilen, um ein genaues Angebot zu erhalten?
Stellen Sie Materialqualität und -dicke, Zeichnungen oder Modelle, Toleranzanforderungen, Erwartungen an die Oberflächenbeschaffenheit, Zielmengen und alle von Ihnen benötigten Standards oder Zertifizierungen bereit.
1. Genauigkeit. „Was ist Metallumformung: Definition, Arten, Prozesse und Tipps.“ [Link ].
2. Alpha CNC. „Erklärung der Biegegenauigkeit von CNC-Abkantpressen: Wie die Bombierungstechnologie eine präzise Umformung gewährleistet.“ [Link ]. [Alpha-CNC ]
3. Alibaba / Accurl-Produktliste. 'Automatische CNC-Blechbiege-Abkantpresse.' [Link ]. [chinese.alibaba ]
4. Gushwork-KI. „SEO für CNC-Unternehmen: Strategien, die Leads mit hoher Absicht generieren.“ [Link ]. [Schwallwerk ]
5. PageOptimizer Pro. „Effektive Strategien für die EEAT-Implementierung auf Websites.“ [Link ]. [Seitenoptimierer ]


